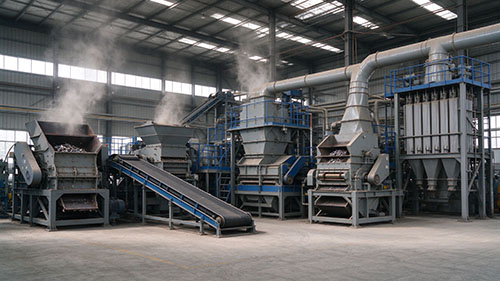
废旧磷酸铁锂电池回收处理生产线是实现退役电池无害化处置与有价资源循环利用的成套工业装备,当前主流万吨级项目综合投资约2000-2500万元,采用干法物理分选工艺的投资回报周期约2-3年,黑粉回收率最高可达98%以上。
一、核心工艺流程
安全预处理工段:退役电池先通过盐水浸没放电或惰性气体保护直接撕碎,消除起火爆炸隐患。
热解除杂工段:200-280℃绝氧热解分解电解液、隔膜等有机物,烟气经多段净化达标排放。
多级分选工段:通过两级破碎、双层筛分、磁选、循环比重分选,依次分离铁质外壳、隔膜、铜铝碎屑。
黑粉提纯工段:研磨后深度筛分,得到高纯度磷酸铁锂正极黑粉,可直接供给正极材料企业再生利用。
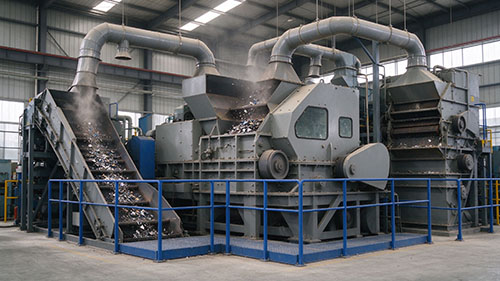
二、核心设备配置
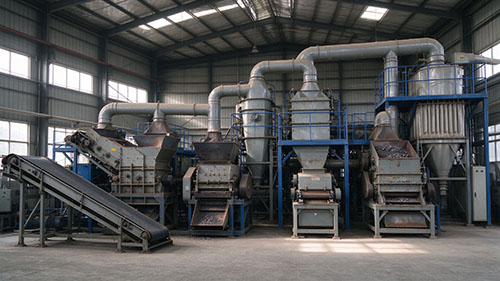
安全撕碎单元:四轴撕碎机+单轴撕碎机,配套制氮机组构建贫氧密闭环境,支持带电电池直接破碎。
热解与烟气处理单元:旋转式高温热解炉,搭配二燃室、急冷塔、喷淋塔、活性炭吸附装置,实现尾气达标排放。
分选提纯单元:多级粉碎机、双层滚筒筛、磁选机、比重分选机,全程负压密闭运行。
环保与中控单元:全点位脉冲除尘系统,配套PLC智能控制模块,满足安评环评合规要求。
三、主流项目投资与收益
产能适配:年处理1万吨规模是当前行业主流档位,单小时处理能力1.5-2.5吨,厂房要求丙类二级耐火等级、面积≥2000㎡。
成本结构:单吨处理综合成本约8000元,其中原材料采购成本占比70%-90%,废锂处置费用每吨数百至千元不等。
产出收益:可同步产出铜料、铝料、高纯度磷酸铁锂黑粉,单吨处理利润可达2000-3000元,年产值超亿元。