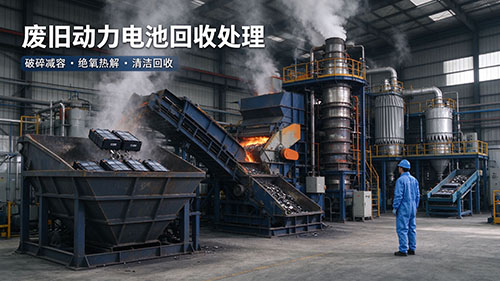
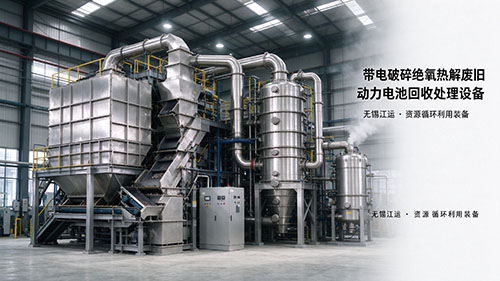
电破碎绝氧热解废旧动力电池回收处理设备是一套专为退役动力电池设计的全闭环干法资源化装备,无需前置盐水放电,在绝氧环境下直接完成带电电池破碎、热解脱附与有价组分分选,兼顾本质安全与高回收率。
一、 核心工艺与技术参数
处理对象:覆盖三元锂电池、磷酸铁锂电池、钴酸锂电池等全品类动力电池模组/电芯,支持残余电压400V以上的带电物料直接入料。
核心指标:单线处理能力1-5吨/小时,黑粉回收率≥98%,铜铝金属综合回收率≥99%,塑料分离纯度≥95%。
安全控制:全流程氧含量严格控制在2%以内,破碎腔与热解炉全程氮气正压保护,配备毫秒级温度、压力、气体浓度监测与应急联锁停机系统。
热解配置:采用分段控温卧式回转窑,温度区间300-700℃可调,外热式间接加热,炉内截面温度均匀性±5℃,可彻底裂解电解液、PVDF粘结剂与隔膜等有机组分。
二、核心系统组成
1.带电破碎系统:采用310S不锈钢+耐磨合金刀具的双轴剪切破碎机,全密封惰性气氛保护,出料粒径控制在10-30mm,省去传统24-72小时预放电工序。
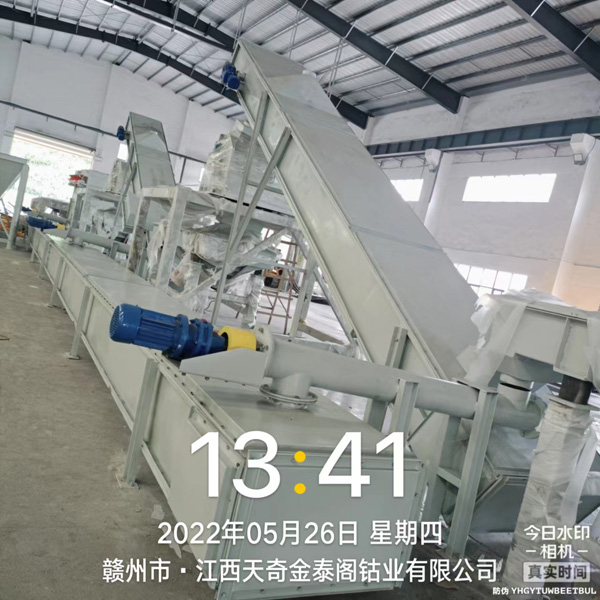
2.绝氧密闭输送系统:全管路法兰密封+氮封设计,通过密闭螺旋输送机与低压稀相气力输送,实现破碎后活性物料无尘防爆转运。
3.多级智能分选系统:整合振动筛分、气流风选、磁选、比重分选与涡电流分选,利用粒径、密度、导电性差异,实现黑粉、铜、铝、铁质外壳的精准分流。
4.全链路尾气净化系统:采用“旋风除尘→二燃室高温焚烧→急冷塔→碱洗喷淋→活性炭吸附/催化燃烧”工艺,彻底分解二噁英与酸性污染物,排放符合《大气污染物综合排放标准》。
5.智能管控系统:搭载PLC+SCADA全自动控制模块,支持远程监控与故障自动报警,单位处理能耗≤50kWh/t,大幅降低人工操作风险。
三、主流量产设备选型参考
| 核心配置 | 参考价格 | 核心优势 |
| 1200型厌氧干馏热解线,310S/304双不锈钢材质 | 72.90万 | 正负极材料回收率99%,密封无烟尘,整机质保1年 |
| 2000吨级模组撕碎产线,外热式电加热回转窑 | 定制报价 | 年处理1万吨级产线占地约600㎡,氧含量<1%,适配磷酸铁锂废正极片处理 |
| 八大系统闭环成套装备,时产500kg-2000kg模块化配置 | 按需定制 | 已落地3万吨/年软包电池回收项目,产出再生材料可直接供应头部锂电企业 |
| 退役锂电池带电破碎+绝氧热解回转窑线 | 9万起批 | 提供安装调试、人员培训全流程服务 |
四、核心应用优势
规避传统盐水放电产生的高盐废水污染,全流程废水产出极少,环保合规性更强。
保留正负极材料原有晶型结构,产出黑粉可直接用于后续材料修复再生,大幅降低湿法冶金浸出成本。
全产线密闭负压设计,无粉尘与有毒气体外泄,车间作业环境安全可控。